
E-mail: ncjt@zjncjt.com


En 20-tons Acheson grafitiseringsugn kan hålla full effekt i 24 till 40 timmar och behöver sedan fem till sju dagars kylning innan någon öppnar den. Topptemperaturen är huvudnumret, men kostnaden per ton avgörs av tre tystare saker: ugnstypen, isoleringens skick och kraftprofilens form.
Två butiker som kör samma 2800 °C-schema kan skilja sig med 30 procent i kilowattimmar per ton. Gapet är vanligtvis inte transformatorn. Det är komprimerad grafitfilt, en överdimensionerad kylslinga eller en samlingsskena dimensionerad för en kortare ugn.
Den korta versionen
Grafitisering är en omarrangemang i fast tillstånd, inte ett smältsteg. I en koks- eller hårdkolprekursor sitter grafenskikten ungefär parallellt men felinriktade, med ett mellanskikt nära 3,44 Å. Håll materialet över ungefär 2200 °C och skikten roterar till register. Avståndet faller mot 3,354 Å, kristallithöjden växer och de fysikaliska egenskaperna följer: elektrisk resistivitet kan sjunka med en faktor på tre till tio, värmeledningsförmågan stiger och svavel, kväve och flyktiga metaller lämnar gittret.
Denna dubbelverkan, kristallordning plus rening, är anledningen till att en ugnstyp betjänar två marknader. Tillverkare av batterianoder köper processen för kapacitet och effektivitet i första cykeln. Tillverkare av elektroder och förgasare köper den för konduktivitet och askhalt.
Under 2200 °C utvecklas den skiktade ordningen knappt; mellan 2600 och 3000 °C planar kurvan ut samtidigt som energibehovet fortsätter att öka. Den kommersiella sweet spot sitter vanligtvis där specifikationen uppfylls, inte vid det högsta antalet ugnen kan överleva.
Tre familjer dominerar: en motståndskoksbädd runt laddningen (Acheson), likström passerar genom arbetsstyckena kopplade i serie (intern-seriell) och grafitvärmeelement eller rör inuti en isolerad het zon (box- och vakuumkonstruktioner). Strömtäthet, elektrodslitage och temperaturlikformighet skiljer sig kraftigt mellan dem.
En öppen Acheson-säng bränner en del av sin egen kolförpackning. Vakuum- eller argonavskärmning skyddar grafitvärmare, håller syre borta från laddningen och låter flyktiga ämnen pumpas ut istället för att återutsättas på produkten.
Grafitfilt och styv grafitskiva bildar den heta ytan, kolfiberförstärkt kol tar den bärande plikten och aluminiumoxid eller mullitfiber med ett mikroporöst stödskikt skyddar skalet. Varje millimeter av nedbrutet hot-face-material visas som skaltemperatur.
Termoelement av typ C når ungefär 2300 °C i rena, icke-oxiderande förhållanden. Utöver det är tvåfärgade pyrometrar och safirfiberoptik de praktiska valen, och deras siktvägar måste hållas fria från tjära och metallånga.
För pilotarbete, reningsstudier och små C/C-kompositdelar är en grafituppvärmd vakuumkammare den vanliga ingångspunkten, eftersom den kombinerar en kontrollerad atmosfär med en mätbar het zon.
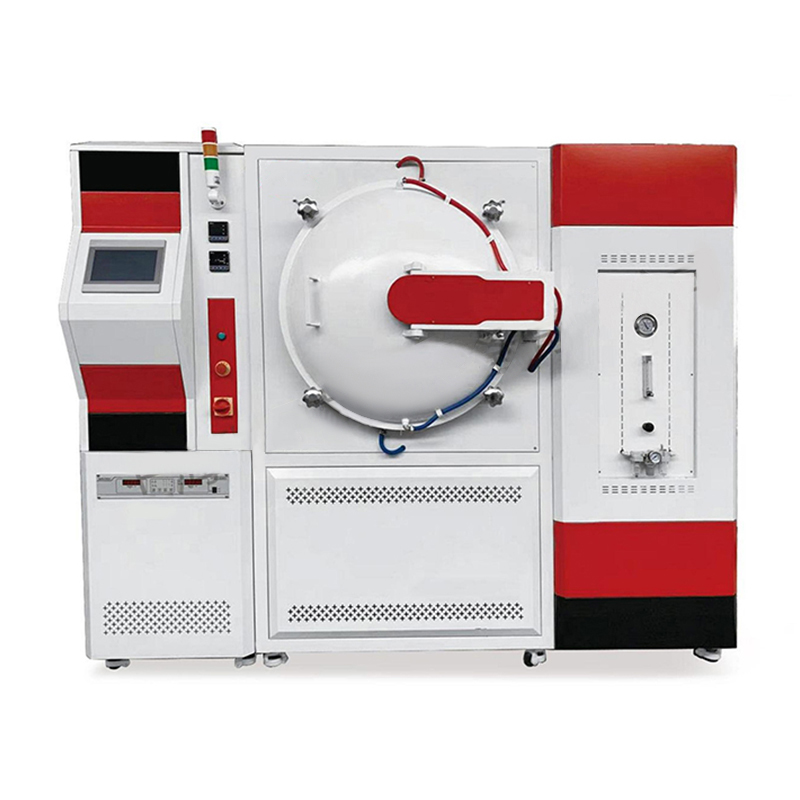 Vakuum kolrörsugn Denna vakuumkolrörsugn är en ugn med hög temperatur och hög vakuummotstånd med ett grafitvärmeelement. Den maximala temperaturen kan nå 2000°C-2300°C.... Visa produkt →
| Typ av ugn | Typisk laddning | Högsta temperatur | Cykeltid | Energi per ton | Bäst passform |
|---|---|---|---|---|---|
| Acheson | 10–60 ton pulver eller elektroder i en koksbädd | 2500–3000 °C i kärnan | 5–15 dagar inklusive kylning | 3500–5500 kWh | Storvolyms anod- och efterförgasningseffekt där kapitalkostnaden är viktigare än effektiviteten |
| Intern-seriell | Elektrodpelare kopplade i serie | 2800–3000 °C | 2–5 dagar | 2800–3800 kWh | Grafitelektroder med stor diameter som kräver enhetlighet och lägre elektrodförlust |
| Box-typ | Pudra i saggers eller brickor, 1–10 t | 2500–3000 °C | 2–6 dagar | 3000–4500 kWh | Batterianodmaterial i små och medelstora partier med noggrann kontamineringskontroll |
| Kontinuerlig | Pulver matas genom en uppvärmd kanal | 2400–3000 °C | Kontinuerlig, hours of residence | 2500–3500 kWh | Anodlinjer med hög volym med stabila kvaliteter och jämn matningskvalitet |
| Vakuum- eller atmosfärsgrafitugn | 1 kg–1 t med grafitvärmare | 2000–3000 °C | 6–36 timmar | Ej jämförbar, liten sats | Pilotkörningar, rening, C/C-kompositer, forskningsprover |
Mätardata från batchcykler matchar sällan försäljningsbroschyren. I en välskött Acheson- eller boxugn är det nyttiga uppvärmningsarbetet en minoritet av den tillförda energin och den enskilt största utvinningsbara förlusten är värmen som förs med kylvattnet och strålningen under den långa nedkylningen.
Indikativ energiuppdelning i en satsvis grafitiseringscykel
Några siffror värda att spåra som sällan visas på ett specifikationsblad:
Efterfrågan domineras inte längre enbart av stål. Litiumjonanodmaterial har absorberat den största andelen nybyggda ugnar, och den förändringen förändrade vad köpare efterfrågar: strängare föroreningsgränser, kontrollerade atmosfärer och batchregister som överlever en revision.
Specialitetssegmentet är litet i ton men krävande i utrustning: vakuumtäthet, partialtryckskontroll och varmzonsmaterial som inte sprider partiklar på arbetet. Det är samma logik som används för val av vakuumugnsisolering, där den heta zonen är designad kring avgasning, inte bara temperatur.
Utgå från produktspecifikationen och arbeta baklänges till ugnen, inte tvärtom. Ett 2600 °C-schema och ett 2900 °C-schema kan dela en ugn men inte en driftskostnad, och ett renhetskrav på 50 ppm aska utesluter vanligtvis en öppen koksbädd helt.
Vid återbetalning är aritmetiken trubbig. Anodgrafitisering förbrukar vanligtvis 2500 till 4500 kWh per ton beroende på ugnstyp. Med en industriell tariff på 0,08 USD per kWh, det vill säga 200 till 360 USD per ton enbart el, så att raka 15 till 25 procent av skal- och kylförluster betalar tillbaka en isoleringsuppgradering på ungefär 6 till 14 månader på en upptagen linje. Om din processkedja börjar med bindemedelsinnehållande gröna kroppar, ställer uppströmssteget in den densitet som grafitiseringscykeln ärver.
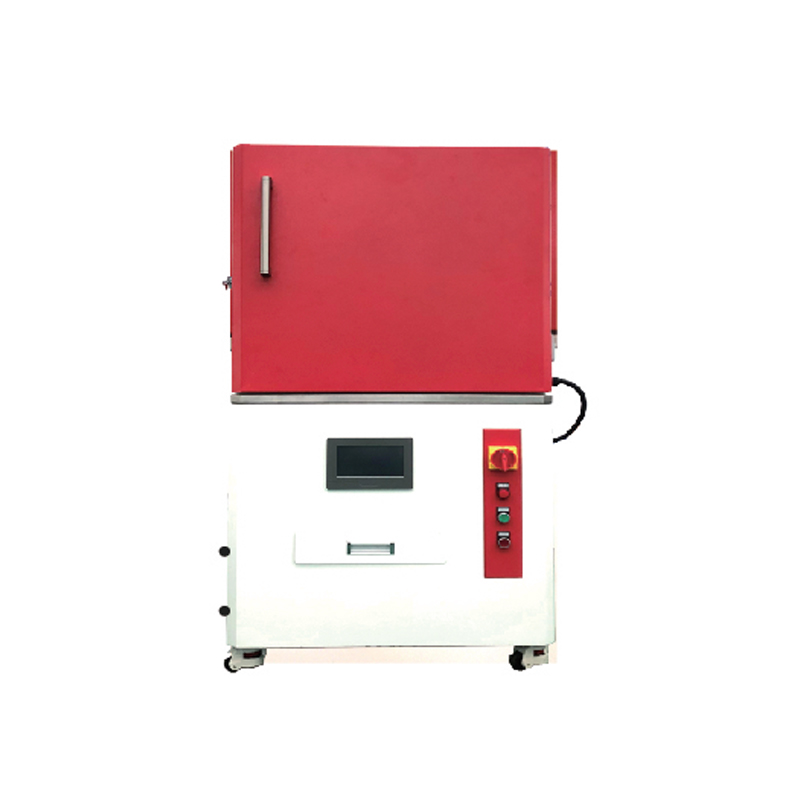 Högtemperaturavbindnings- och sintringsugn Vår högtemperaturavbindningsugn är en cykeldriven ugn utvecklad av vår fabrik baserad på rötning och absorption av liknande internationella produkter. D... Visa produkt →
De flesta ugnsproblem tillkännager sig själva som långsam drift snarare än plötsligt fel. Spåra tre indikatorer varje kampanj: skaltemperatur vid fasta punkter, kylvattenutloppstemperatur vid fast effekt och den tid som behövs för att nå börvärdet. En höjning av skaltemperaturen med 20 °C över två kampanjer är en konversation, inte ett sensorfel.
Ersättning av grafitfilt och styv isolering drivs normalt av kompression, förorening från metallånga och hanteringsskador under lastning. Där den varma ytan ligger i intervallet 1300 till 1600 °C, gör aluminiumoxid eller mullitfiber och ett mikroporöst stödskikt bakom grafiten det tunga lyftet för det kalla ansiktet. Den allmänna logiken i att matcha isolering till ugnsatmosfär och temperatur täcks av detta guide för vakuumugnens isoleringsmaterial , och samma urvalsregler gäller när en grafitiseringszon återuppbyggs.
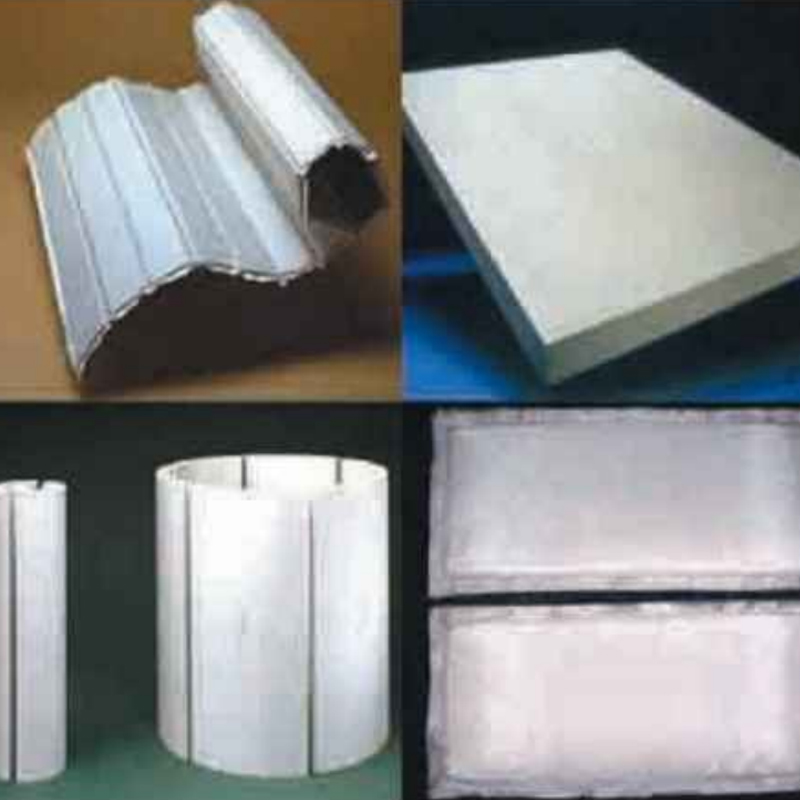 Nano mikroporös isoleringsskiva Nanoisolerande kompositmaterial tillverkas genom att kombinera nanoporösa material med värmeskyddande material genom en speciell process. Deras värmeledningsförmåga är o... Visa produkt →
Efterlevnad är där ny kapacitet oftast stannar. Avgas från grafitisering bär svaveldioxid, kolmonoxid, tjärdimma och fina kolpartiklar, så utvinnings- och reningskonstruktionen behöver vanligtvis godkännas innan ugnen ens beställs. Vattenkylningskretsar är vanligtvis slutna kretsar med läckagedetektering, och högströmssektioner kräver de vanliga bågblixtgränserna, isolerade verktyg och värmeavbildning som en del av en schemalagd rutin. Leverantörer som hävdar ISO 9001 eller CE-överensstämmelse bör kunna visa certifikatnummer och omfattning, eftersom omfattningen ofta omfattar elsäkerhet snarare än högtemperaturprestanda.
Om du tar en idé från den här sidan, ta sekvenseringen. Matcha ugnstypen till produkten först, designa den heta zonen och isoleringen sedan, och först därefter förhandla strömförsörjningen mot en realistisk cykel. Topptemperaturnumret är den enklaste delen av specifikationen att nå, och den enklaste delen att betala för mycket för varje dag ugnen går.
Introduction: Aluminiumsilikatfiberskivamaterial är för närvarande ett högpresterande isoleringsmaterial. Aluminiumsilikatfiberskiva har utmärkta egenskaper såsom l...
Introduction: Eldfasta fibrer av aluminiumsilikat tillverkas genom selektiv bearbetning av pyroxen, högtemperatursmältning, formblåsning till fibrer, stelningsgjutning ...
Introduction: 1、 Formad ugnsfoder av keramisk fiber för keramisk fiberskiva med hög aluminiumoxid Den formade keramiska fiberugnsfodret av keramiska fiberskivor m...

Ett företag som integrerar design, FoU, produktion, försäljning och ingenjörstjänster. Tillverkare av keramiska fiberskivor, Vakuumvärmebehandlingslösningar i Kina.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, Tangbei Village, Leidian Town, Deqing Country, Huzhou City, Zhejiang-provinsen, Kina
Upphovsrätt © 2024 Zhejiang Nengcheng Crystal Fiber Co., Ltd. Alla rättigheter reserverade.
